Hulladék-aprítógép újrahasznosító gép: Gyakorlati kiválasztási és megvalósítási útmutató – az elvtől a helyszíni megoldásokig
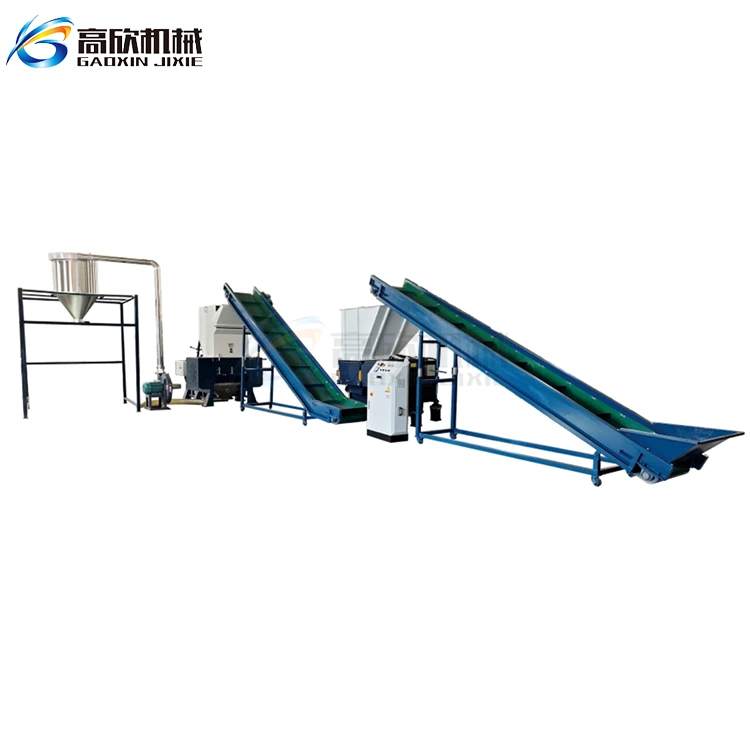
Ha az első lépést rosszul választja ki ahulladék aprítógép,az újrahasznosító vonal többi része az első naptól kezdve szűk keresztmetszetű lesz. Sok üzem vagy nem megfelelő áteresztőképességgel vagy gyakori pengetöréssel végződik – a kiváltó ok szinte mindig az anyagjellemzők és a gép specifikációi közötti eltérés. Ez a cikk bemutatja a kiválasztási logikát, a valós paramétereket és a leggyakoribb buktatókat, így már az első alkalommal meg tudja oldani.
Mi is pontosan az aprítógép – és miben különbözik a granulátortól?
Sokan felváltva használják az aprító és granuláló kifejezéseket. Ez egy költséges félreértés.
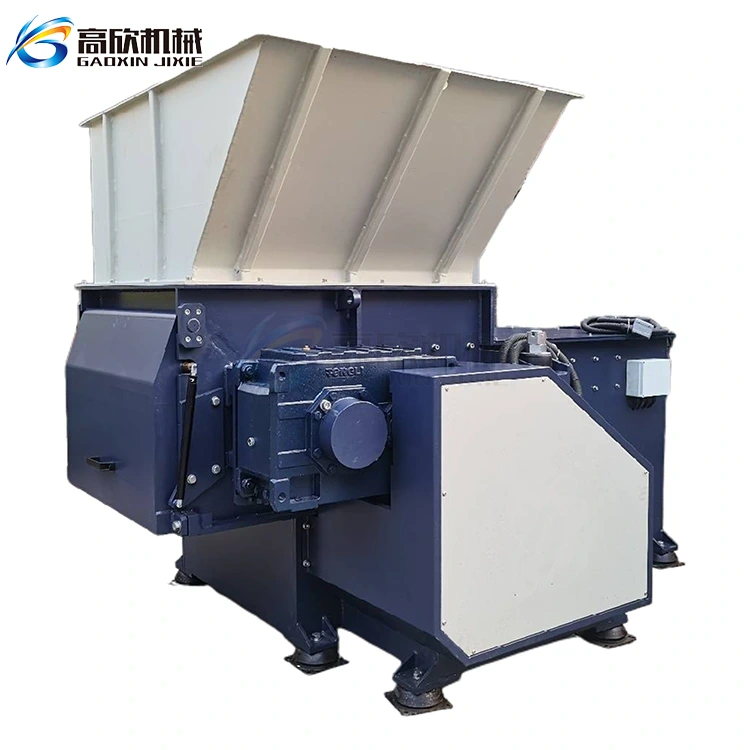
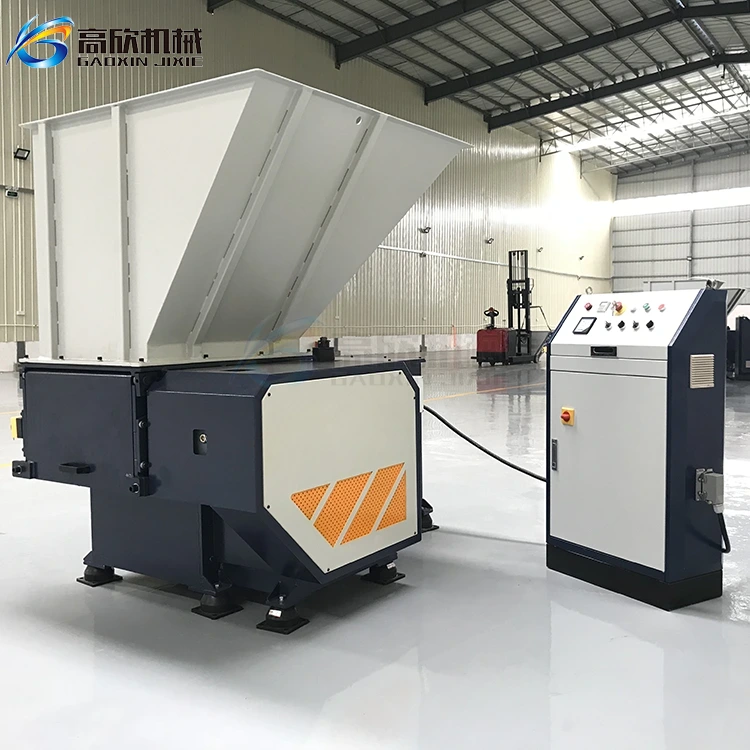
Az aprítógép alacsony fordulatszámon (általában 20–80 ford./perc) nagy nyomatékkal működik. Terjedelmes, túlméretezett és heterogén alapanyagok kezelésére tervezték – gondoljunk csak egész bálákra PET-palackokra, nagy HDPE hordókra vagy autó lökhárítókra. Nem igényel tiszta bevitelt; még a szögeket, köveket és egyéb szennyeződéseket is elviseli. Az aprító feladata az elsődleges méretcsökkentés, 30–150 mm-es darabokra szedve az anyagot.
Ezzel szemben a granulátor nagy sebességgel működik éles vágókésekkel. Viszonylag egységes, előre méretezett bevitelt igényel, és sokkal finomabb részecskéket állít elő, amelyek közvetlenül a pelletizáláshoz vagy az extrudáláshoz használhatók. A granulátor az aprítási szakasz utáni szakaszban található.
Egy egyszerű ökölszabály: az aprítógép az "útkereső"; a granulátor a "befejező eszköz".
A három fő iratmegsemmisítő típus közül melyiket válassza?
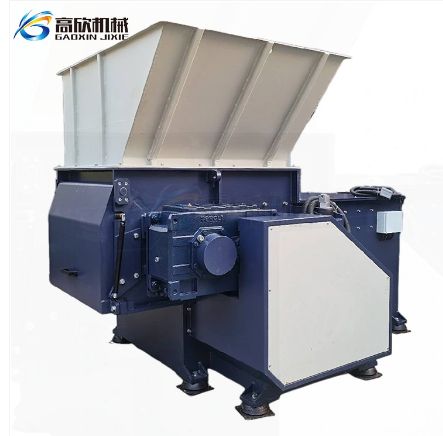
A három leggyakoribb konfiguráció a piacon az egytengelyes, kéttengelyes és négytengelyes aprítógép. A nem megfelelő típus kiválasztása az egyik leggyakoribb – és költséges – hiba az iparágban.
| Gép típusa | Működési elv | Megfelelő anyagok | Átbocsátási tartomány | Ártartomány (USD) |
|---|---|---|---|---|
| Egytengelyes | Egy forgó tengely; A kimeneti méretet az alsó képernyő szabályozza | Fóliák, szőtt zacskók, PET palackok, fröccsöntő csövek | 200-2000 kg/h | 10 000–40 000 USD |
| Twin-Shaft | Két ellentétes forgó tengely; nyíró és tépő hatás | HDPE dobok, PVC csövek, autó lökhárítók, kevert merev műanyagok | 500-5000 kg/h | 25 000–80 000 USD |
| Négytengelyes | Négy tengely kétfokozatú nyírással; egységesebb kimenet | Vegyes települési szilárd hulladék (MSW), RDF/SRF előkészítés | 1000-10000+ kg/h | 60 000–250 000+ USD |
Kiválasztási irányelvek:
Könnyű, viszonylag tiszta anyagok (pl. csomagolófóliák, palackok) → Elegendő az egytengelyű, költséghatékony és jó kimeneti méretszabályozást biztosít.Vastag, merev vagy vegyes ipari hulladék (kevesebb fémet tartalmaz) → Ikertengely – nagyobb nyomaték, jobb ütésállóság.
Összetett anyagösszetétel, magas tisztasági követelmények vagy optikai válogatókba / RDF gyártósorokba történő betáplálás → Négytengelyes – egyenletes kimeneti egyenletességet biztosít egyetlen menetben.
Az ikertengelyes aprítógépek valós paraméterei (kínai gyártású berendezések):
| Modell | Teljesítmény (kW) | Aprítókamra (mm) | Átbocsátóképesség (kg/h) | Nettó tömeg (kg) |
|---|---|---|---|---|
| RSCF612 | 45+45 | 1220×650 | 5000–10 000 | 7000 |
| RSC812 | 75+75 | 1220×800 | 10 000–20 000 | 10 000 |
| RSC912 | 90+90 | 1220×900 | 20 000–25 000 | 11 500 |
| RSC1016 | 110+110 | 1600×1000 | 30 000–50 000 | 13 000 |
Fontos: Ezek felső korlátos kapacitások. A tényleges áteresztőképesség nagymértékben függ az anyagtól – később kitérünk arra, hogyan számítsuk ki a valós teljesítményt.
A leginkább figyelmen kívül hagyott lépés: Front-end előkezelés
Sok üzemtulajdonos azt feltételezi, hogy az iratmegsemmisítő "bármit meg tud enni", és egyszerűen a nyershulladékot közvetlenül bedobja. Az eredmény? Gyakori elakadások, törött pengék és nem tervezett leállások.
A nyers, kezeletlen hulladék közvetlenül az iratmegsemmisítőbe adagolása a leggyorsabb módja annak, hogy károsítsák a vágószerszámokat és súlyos eltömődéseket okozzanak.
A megfelelően megtervezett előkezelési vonalnak a következőket kell tartalmaznia:
-
Zsáknyitó – A tengely köré tekert egész zacskók leállítják a gépet; a zsákokat először fel kell szakítani és gáztalanítani kell.
-
Trommel szita (80–150 mm-es nyílás) – Eltávolítja a finom szemcséket, homokot és szerves anyagokat, amelyeket nem kell aprítani, így 15–30%-kal csökkenti az aprítógép terhelését.
-
Sáv feletti mágneses elválasztó – A szögek, csavarok és vashulladékok órákon belül tönkretehetik a pengéket; egy felfüggesztett mágnesnek kell kihúznia őket az aprítógép előtt.
-
Kézi/optikai válogatóállomások – Távolítsa el a veszélyes tárgyakat, például gázpalackokat, akkumulátorokat és nagy üvegdarabokat, amelyek katasztrofális károkat okozhatnak.
Viszonylag tiszta ipari hulladék (pl. gyártási levágott) esetében az előkezelés egyszerűbb: gyantatípus szerint válogatni (PET vs. HDPE vs. PP). Ha a cél az RDF tüzelőanyag előállítása, akkor a vegyes áramú betáplálás elfogadható.
A valódi áteresztőképesség – ne tévesszen meg a névtáblaszámok
A gép adattáblájára nyomtatott teljesítményt ideális körülmények között mérik – tiszta HDPE-pelyhek, folyamatos adagolás, nulla megszakítás. Valós üzemekben, szennyeződésekkel, sűrűségingadozásokkal és nedvességtartalommal, a tényleges teljesítmény gyakran a fele vagy még kevesebb is az állítólagos értéknek.
Gyakorlati kétlépcsős áteresztőképesség-számítás:
1. lépés – Alkalmazza az anyagkeménységi index (MHI) tényezőt:
-
Tiszta PET/HDPE palackok → faktor 0,80–0,90
-
Kevert merev műanyagok → tényező 0,60–0,70
-
Szennyezett települési kevert műanyagok → faktor 0,45–0,60
2. lépés – Rendszerhatékonysági együttható (SEC) alkalmazása, általában 0,70–0,85:
Aktuális kimenet = adattábla kapacitás × MHI × SEC
Példa: Egy 2000 kg/h-s sebességű, kevert merev műanyagokat (MHI = 0,65) feldolgozó gép folyamatos működési hatékonysággal (SEC = 0,75):
- 2000 × 0,65 × 0,75 = 975 kg/óra
Ez azt jelenti, hogy ha napi 15 tonnát tervezel (két 8 órás műszak), akkor a szükséges elméleti adattáblás kapacitás legalább ~2000 kg/h. Ha a címkéje alapján 1000 kg/h névleges teljesítményű gépet vásárol, akkor az egész gépsor alultáplált marad.
Aranyszabály: Mindig növeld legalább egy szinttel. Az alulméretezett aprítógép az egész növény szűk keresztmetszetévé válik. Az egy lépéssel nagyobb határköltségeket növel, de olyan biztonsági tartalékot ad, amely a működési rugalmasságban megtérül.
A karbantartási költség az igazi költség
A gép megvásárlása még csak a kezdet. A teljes tulajdonlási költséget (TCO) a penge élettartama, a szervizelhetőség és a szállító reakciókészsége határozza meg.
Az igazság a pengekopásról
Az aprítógép lényegében egy „óriás olló” – nyíróerővel vág, nem köszörülve. Amint a vágóélek eltompultak, a gép leállítja a vágást, és elkezdi tépni és összetörni az anyagot. Az áteresztőképesség zuhan, az energiafogyasztás megugrik, és a főmotor túlzott igénybevételnek van kitéve.
A pengék élettartama anyagonként drámai mértékben változik: a vegyes műanyagokat feldolgozó aprítógépnél előfordulhat, hogy évente egyszer cserélni kell a pengét, míg az aprító gumiabroncsoknál havonta.
Főbb szempontok:
-
Pengeanyag – A D2-es szerszámacél eleve többe kerül, de 2–3-szor tovább bírja, mint a koptató alkalmazásokban használt szabványos szénacél pengék.
-
Költségvetés a pengecserére 800–1500 üzemóránként, ha szennyezett vagy koptató alapanyagokat dolgoz fel.
Mit kell keresni egy szállítónál
Egy megbízható szállítónak biztosítania kell:
-
Egyértelmű pengeanyag-specifikáció és keménységi besorolás (általában 58–62 HRC D2-osztályú acél esetén)
-
Könnyen beszerezhető cserealkatrészek dokumentált átfutási időkkel
-
Telepítési útmutató és helyszíni üzembe helyezési támogatás
-
Műszaki dokumentáció, beleértve az elektromos kapcsolási rajzokat és a karbantartási kézikönyveket
Ne hagyja figyelmen kívül a teljes költség egyenletet. Az a gép, amelynek ára 20%-kal kevesebb, de 50%-kal rövidebb a penge élettartama, és 6 hetes átfutási idővel rendelkezik a pótalkatrészek szállítása, a működés első két évében sokkal többe kerül.
Gyakorlati vásárlás előtti ellenőrzőlista
Válaszoljon erre a hat kérdésre, mielőtt bármilyen döntést hozna – ezek fedezik a kiválasztási kockázat 80%-át:
-
Hány tonnát kell feldolgozni naponta vagy hetente? — Meghatározza a kapacitásszintet.
-
Mi az anyag összetétele? Hány százaléka a film? Merev darabok? Nedvességtartalom? Fémszennyeződés? — Meghatározza a gép típusát.
-
Mekkora a szükséges kimeneti részecskeméret? Továbbfelhasználás – pelletizálás, optikai válogatás vagy RDF üzemanyag-előállítás? — Meghatározza a képernyő méretét.
-
Mekkora alapterület áll rendelkezésre? Az iratmegsemmisítő plusz be-/kimeneti szállítószalagok lényegesen több helyet foglalnak el, mint a gép alapterülete önmagában.
-
Megbízható az értékesítés utáni támogatás és az alkatrészellátás? Van a beszállítónak helyi alkatrészraktára? Mennyibe kerül egy nap leállás, miközben tartalékra vár?
-
A költségvetés tartalmazza a telepítést és az üzembe helyezést? A gép árának további 10-15%-át különítse el beépítésre és integrációra, különösen a meglévő szállítószalagokhoz és válogatórendszerekhez való csatlakoztatáskor.
Kiválasztva ahulladék aprítónem arról szól, hogy kiválasztunk egy gépet a specifikációs lapról. Ez az anyagjellemzők, a valós átviteli követelmények, a vonalintegráció és a hosszú távú karbantartási költségek szisztematikus összehangolásáról szól a kiválasztott berendezéssel. A specifikációs táblázat egy eszköz, nem a válasz. Ha előzetesen időt fektet a házi feladat helyes elkészítésére, akkor sokkal többet takarít meg a karbantartási költségeken és a gyártási időveszteségen, mint a felszerelési lehetőségek közötti árkülönbség.
Kapcsolódó hírek
- Intelligens szállítás, a hatékony termelés elősegítése – az Ön elkötelezett szállítócsigás-szakértője
- A hulladékból kincs, a kőből arany – a jövedelmezőség és a zöld fejlődés új korszaka nyitja meg a PET-újrahasznosítást.
- Függőleges műanyagkeverők: a precíziós keverés erősítése, új mérce felállítása az intelligens műanyaggyártásban
- Nyerje vissza műanyaghulladékának értékét a Gaoxin műanyag aprítóval – a hatékony újrahasznosítás végső megoldásával
- Mérlegelő bálázó: Hogyan működik és miért fontos a modern újrahasznosítási műveletekhez
- Vízszintes keverőgép: Gyakorlati útmutató a tervezéshez, alkalmazásokhoz és piaci trendekhez
Hagyj üzenetet